
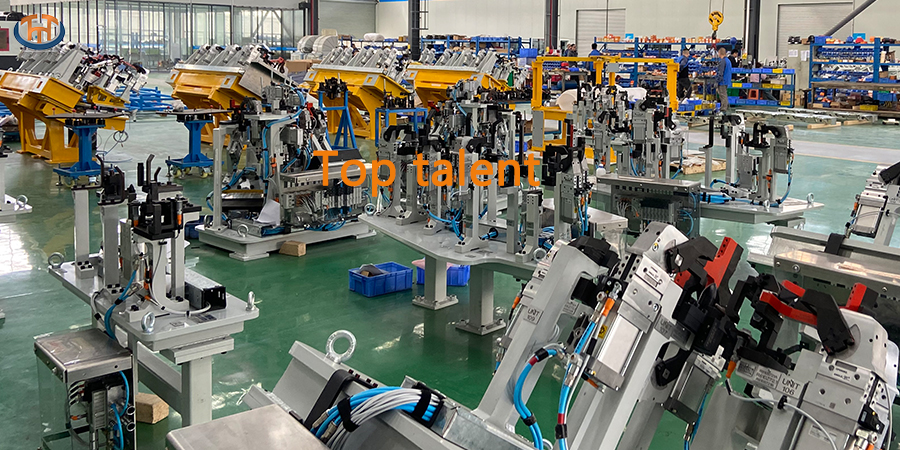
 A gyártásban és a fémmegmunkálásban a hegesztés számtalan termék szerkezeti integritásának és tartósságának sarokköve. Azonban nem minden hegesztési eljárás egyforma, és az ezeket a folyamatokat elősegítő eszközök – mint például aívhegesztő berendezésekésponthegesztő szerelvények- meghatározott célokra tervezték őket. Bár mindkettő elengedhetetlen a saját alkalmazásában, jelentősen eltérnek egymástól a kialakításukban, a funkcionalitásukban és a felhasználási eseteikben. Ezen különbségek megértése kritikus fontosságú a termelési hatékonyság optimalizálása és a minőségi hegesztések biztosítása érdekében.
Ívhegesztő készülékek: Precízió és rugalmasság
Ívhegesztő készülékekspeciális szerszámok, amelyeket a munkadarabok megtartására és pozicionálására használnak ívhegesztési folyamatok, például árnyékolt fémes ívhegesztés (SMAW), gázos fémes ívhegesztés (GMAW) vagy volfrámelektródás inert gázos (TIG) hegesztés során. Ezeket a készülékeket úgy tervezték, hogy biztosítsák a hegesztendő alkatrészek megfelelő beállítását és orientációját a folyamat során. Ez különösen fontos összetett vagy több részből álló összeállításoknál, ahol még a kisebb eltérések is hibákhoz vagy szerkezeti gyengeségekhez vezethetnek.
Az ívhegesztő készülékek egyik meghatározó jellemzője az alkalmazkodóképességük. Gyakran egyedi gyártásúak, hogy alkalmazkodjanak a munkadarabok geometriájához, így rendkívül sokoldalúak az egyedi vagy kis volumenű gyártási sorozatokhoz. Például egy készülék tartalmazhat állítható szorítókat, konzolokat vagy tartókat a szabálytalan alakú alkatrészek rögzítéséhez. Ezenkívül az ívhegesztő készülékeket általában úgy tervezték, hogy ellenálljanak az ívhegesztés során keletkező magas hőnek és fröccsenésnek, gyakran hőálló anyagokat vagy védőbevonatokat tartalmaznak.
Az ívhegesztő készülékek szintén kritikus szerepet játszanak az ismételhetőség biztosításában. Azáltal, hogy az alkatrészeket állandó helyzetben tartják, lehetővé teszik a hegesztők számára, hogy több egységen is egységes eredményeket érjenek el. Ez különösen fontos az olyan iparágakban, mint a repülőgépipar vagy az autóipar, ahol a pontosság kiemelkedő fontosságú.
Ponthegesztő készülékek: Sebesség és következetesség
Ezzel szemben a ponthegesztő szerelvényeket ellenállás-ponthegesztésre tervezték, amely eljárás során a fémfelületeket meghatározott pontokon hő és nyomás alkalmazásával egyesítik. Az ívhegesztéssel ellentétben, amely folyamatos hegesztést hoz létre egy varrat mentén, a ponthegesztés különálló hegesztési „pontok” sorozatát hozza létre az anyagok egymáshoz ragasztásához. Ezt a módszert gyakran használják az autóiparban lemezalkatrészek, például karosszériák összeszereléséhez.
A ponthegesztő berendezéseket a hatékonyság és az állandóság maximalizálására tervezték. Általában elektródákból állnak, amelyek a hegesztés létrehozásához szükséges elektromos áramot biztosítják, és mechanizmusokból a szükséges nyomás alkalmazásához. A berendezések gyakran automatizáltak vagy félautomatizáltak, ami gyors gyártási ciklusokat tesz lehetővé. Például egy nagy volumenű autóipari összeszerelő soron a ponthegesztő berendezések óránként több száz hegesztést tudnak elvégezni minimális emberi beavatkozással.
A ponthegesztő készülékek és az ívhegesztő készülékek közötti egyik fő különbség a lokalizált pontosságra való összpontosításuk. Míg az ívhegesztő készülékeknek a teljes munkadarabot be kell fogadniuk, a ponthegesztő készülékek csak azokkal a konkrét területekkel foglalkoznak, ahol a hegesztési pontokat alkalmazzák. Ez a lokalizált megközelítés nagyobb sebességet tesz lehetővé, és csökkenti a készülék kialakításának bonyolultságát. Ez azonban azt is jelenti, hogy a ponthegesztő készülékek kevésbé sokoldalúak, és gyakran egyetlen típusú munkadarabhoz vagy szerelvényhez vannak dedikálva.
Főbb különbségek áttekintése
Cél: Az ívhegesztő készülékeket folyamatos hegesztési folyamatokhoz használják, míg a ponthegesztő készülékeket lokalizált, pontszerű hegesztéshez tervezték.
Tervezési komplexitás: Az ívhegesztő készülékek gyakran összetettebbek és testreszabhatóbbak, hogy különböző munkadarab-formákhoz illeszkedjenek, míg a ponthegesztő készülékek egyszerűbbek és speciálisabbak.
Hőkezelés: Az ívhegesztő készülékeknek el kell viselniük a hosszan tartó magas hőhatást, míg a ponthegesztő készülékeket rövid, intenzív hőkitörésekre tervezték.
Gyártási sebesség: A ponthegesztő készülékek nagy sebességű, nagy volumenű gyártásra vannak optimalizálva, míg az ívhegesztő készülékek jobban megfelelnek a pontosság és a rugalmasság érdekében kisebb volumenű vagy egyedi alkalmazásokhoz.
Következtetés
Mind az ívhegesztő készülékek, mind a ponthegesztő készülékek nélkülözhetetlen eszközök a modern gyártásban, de eltérő célokat szolgálnak. Az ívhegesztő készülékek kiválóan alkalmasak precízióra és alkalmazkodóképességre az összetett vagy egyedi hegesztési feladatokhoz, míg a ponthegesztő készülékek a nagy volumenű gyártás során a sebességet és az állandóságot helyezik előtérbe. Az egyes szerszámok egyedi erősségeinek és korlátainak megértésével a gyártók kiválaszthatják a megfelelő szerszámot a feladathoz, biztosítva az optimális eredményeket és a hatékony munkafolyamatokat. Akár egyedi prototípust készít, akár tömeggyártott autóipari alkatrészeket gyárt, a megfelelő hegesztőszerszám mindent megváltoztathat.
Közzététel ideje: 2025. február 21.

.png)
.png)