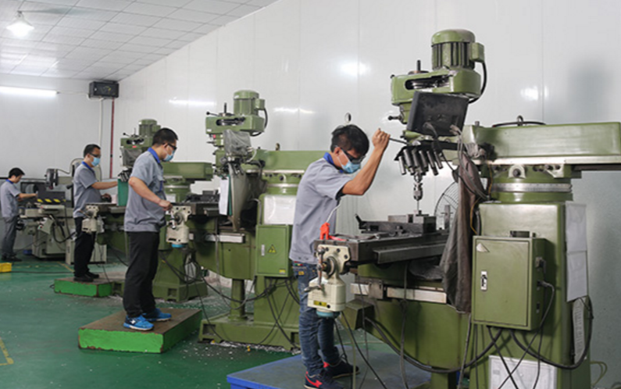
A TTM Group China mindenféle méretű precíziós szerszámot és sajtoló/automatizálási hegesztőberendezést/autóipari ellenőrző berendezést/egyedi CNC esztergáló alkatrészt gyárt, beleértve a nagy méretű alkatrészeket is, mivel nagy CNC gépekkel rendelkezünk. Számos mechanikus berendezéssel, például maró-, köszörű-, huzalvágó- és fúrógépekkel hatékonyan és pontosan tudjuk szabályozni a feldolgozási folyamatot. Mivel gyárunk gazdag tapasztalattal rendelkezik a CNC gépek használatában, szeretnénk megosztani Önnel, hogyan csökkenthető a szerszám radiális ütése a CNC marás során.
A CNC forgácsolás során számos oka lehet a megmunkálási hibáknak. A szerszám radiális kifutása okozta hiba az egyik fontos tényező. Közvetlenül befolyásolja a szerszámgép által ideális megmunkálási körülmények és a megmunkálandó felület mellett elérhető minimális alakhibát. Geometriai pontosság.
Szóval mi az oka a radiális ütésnek?
1. Magának az orsónak a radiális kifutásának a hatása
A főtengely radiális futáshibájának fő okai a főtengely egyes csapjainak koaxiális hibája, a csapágy különféle hibái, a csapágyak közötti koaxiális hiba, a főtengely elhajlása stb., valamint ezeknek a főtengely radiális forgáspontosságára gyakorolt hatása. Ez a feldolgozási módszertől függően változik. Ezek a tényezők a szerszámgépek gyártása és összeszerelése során alakulnak ki.
2. A szerszámközéppont és az orsó forgásközéppontja közötti eltérés hatása
A szerszám orsóba történő felszerelése során, ha a szerszám középpontja eltér az orsó forgásközéppontjától, az elkerülhetetlenül a szerszám radiális kifutását okozza.
Szóval, hogyan lehet csökkenteni a radiális ütést?
A szerszám radiális kifutása megmunkálás közben elsősorban azért keletkezik, mert a radiális forgácsolóerő súlyosbítja a radiális kifutást. Ezért a radiális forgácsolóerő csökkentése fontos alapelv a radiális kifutás csökkentésében. A következő módszerek alkalmazhatók a radiális kifutás csökkentésére:
1. Használjon éles késeket
Válasszon nagyobb szerszám homlokszöget, hogy a szerszám élesebb legyen, ezáltal csökkentve a forgácsolóerőt és a rezgést. Válasszon nagyobb szerszám hátszöget, hogy csökkentse a súrlódást a főszerszám oldala és a munkadarab átmeneti felületén lévő rugalmas visszaalakuló réteg között, ezáltal csökkentve a rezgést.
2. A szerszám homlokfelületének simának kell lennie
A megmunkálás során a sima homlokfelület csökkentheti a forgácsok súrlódását a szerszámon, és csökkentheti a szerszámra ható forgácsolóerőt is, ezáltal csökkentve a szerszám radiális kifutását.
3. A vágófolyadék ésszerű használata
A hűtőhatású vágófolyadék, mint fő vizes oldat racionális használata csekély hatással van a forgácsolóerőre. A kenőhatású vágóolaj jelentősen csökkentheti a forgácsolóerőt. Kenőhatása révén csökkentheti a súrlódást a szerszám homloklapja és a forgácsok, valamint a munkadarab oldallapja és átmeneti felülete között, ezáltal csökkentve a szerszám radiális kifutását.
Végül is a gyakorlat bebizonyította, hogy amennyiben a szerszámgép minden egyes részének gyártási és összeszerelési pontossága garantált, és ésszerű folyamatot és szerszámokat választanak ki, a szerszám radiális kifutásának a munkadarab megmunkálási pontosságára gyakorolt hatása minimalizálható. Remélem, ez a cikk mindenkinek segíteni tud!
Közzététel ideje: 2023. márc. 31.

.png)
.png)